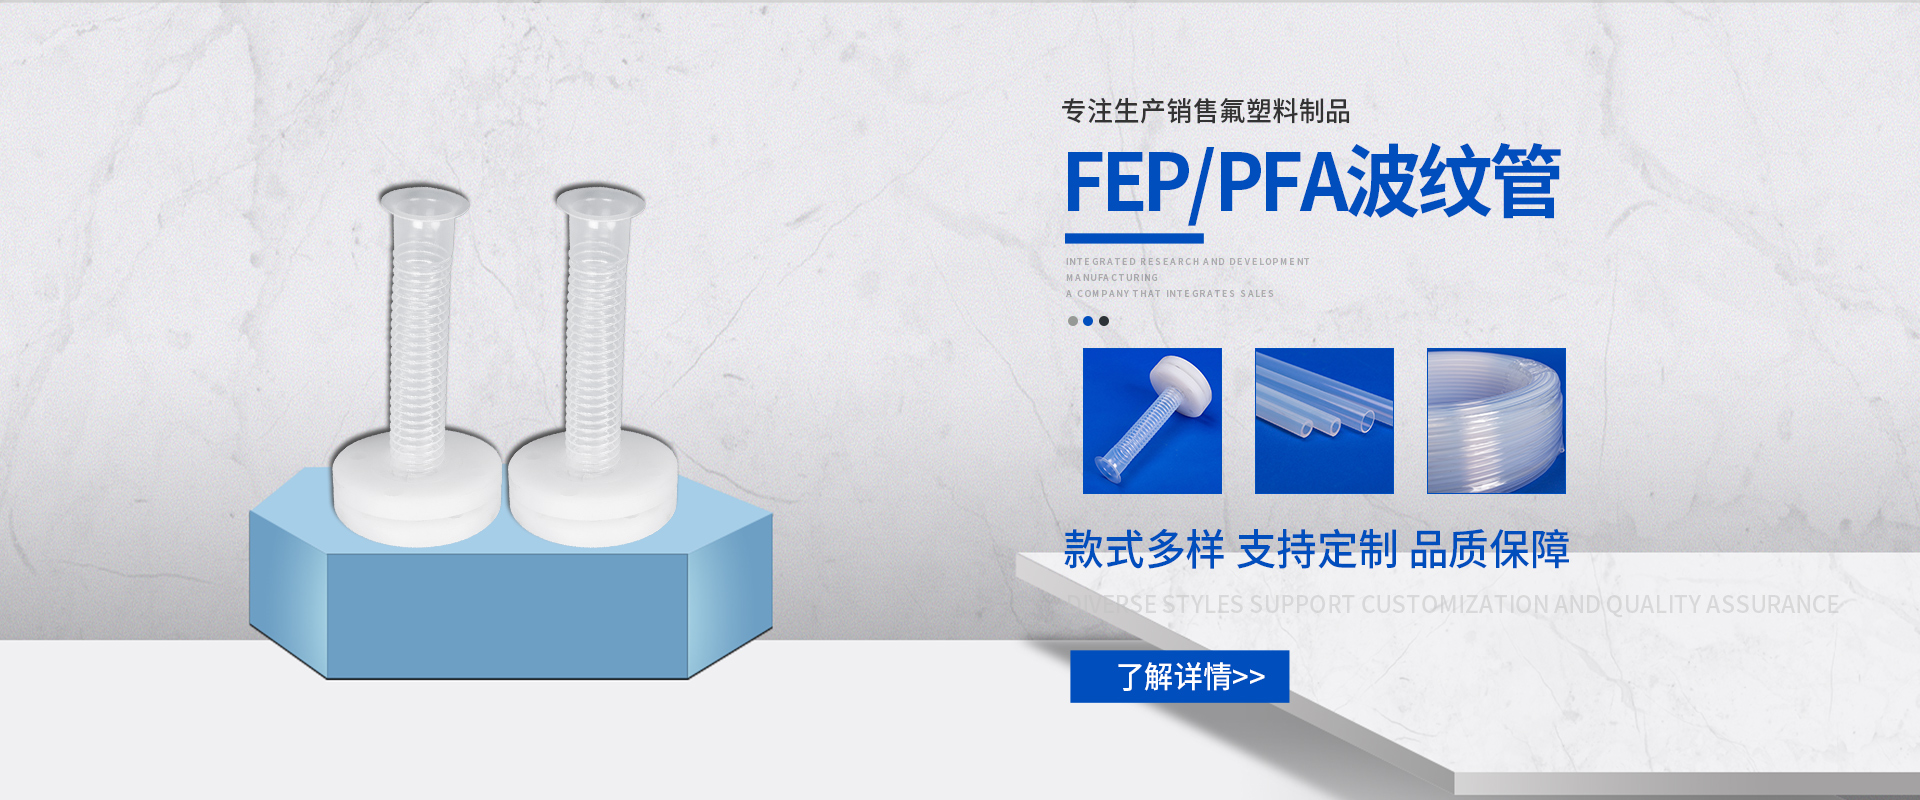
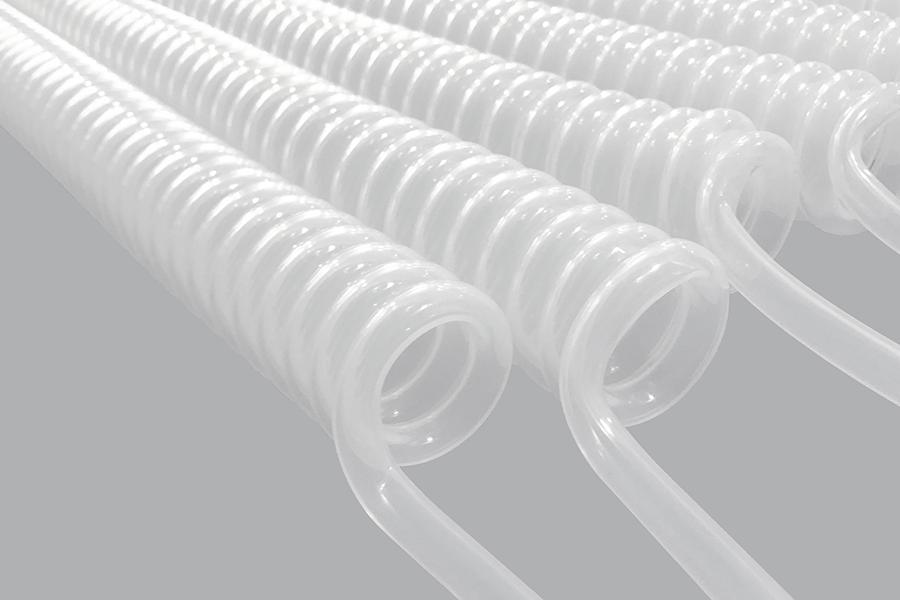
PFA盘旋管(也叫PFA弹簧管、螺旋管)的制作,核心是先把PFA管挤出成型,再通过螺旋切割和热处理定型做出弹簧状结构。
制作步骤
材料准备:选用高纯度PFA树脂颗粒,纯度通常要求高,先经筛选去杂质,并在80~120℃下干燥2~4小时,防止熔融时产生气泡。
挤出成型:干燥后的PFA颗粒送入螺杆挤出机,加热至300~380℃熔融,通过环形模具连续挤出成管状型坯。温度、压力、挤出速度需控制,直接决定壁厚均匀度。
冷却定型:刚挤出的高温管坯立即进入分段冷却水槽梯度降温(如从80℃逐渐降至室温),避免冷却过快导致内应力或变形,同时用牵引设备恒速拉动保证管径稳定。
螺旋切割:将冷却定型的PFA直管沿长度方向做螺旋状切割,形成带状螺旋结构。
热处理定型:将螺旋状PFA条缠绕在特定形状的丝杆上,放入专业烘箱进行热处理,让材料定型成弹簧形态。
冷却与检验:从烘箱取出后迅速放入室温纯净水中冷却定型,后对成品做尺寸、外观、耐压等质量检验。
关键控制点
温度控制:挤出温度过低则流动性差,过高则树脂分解、物性下降,整个流程对温度精度要求很高。
冷却速度:冷却方式直接影响力学性能和尺寸稳定性,冷却不均会造成应力集中或变形。
原料品质:PFA树脂的纯度、粒径及添加剂含量直接影响成品质量。
PFA盘旋管保留了PFA耐温(-80~260℃)、耐腐蚀、自润滑等特性,螺旋结构又赋予弹性和拉伸强度,常用于保护电线电缆、液压胶管,以及半导体、化工等设备内部布线。